发布时间:2026-11-11 14:40:33 人气: 来源:
多工位冷镦机一次能完成切断、预镦、成型、顶出好几道工序,生产效率高,但调机也是最考验师傅手艺的环节。同一个产品,师傅调得好不好,产量差一倍、模具寿命差一倍都很正常。今天讲讲多工位冷镦机调机的基本思路。

调机不是上来就开机。先看工艺卡:产品规格、线径、材料牌号、成型工位数、模具清单。然后检查模具:每工位的冲头、凹模型号对不对,有无裂纹崩口,装模前把配合面擦净涂油。
还要检查线材:直径偏差、表面质量、硬度。线材直径偏大,模具过载;偏小,产品不满角。同一批线材最好抽检几根用千分尺量直径,确认在公差内再上机。
多工位冷镦的调整逻辑是"从后往前":先把总长度定好,再逐工位调整成型量。
第一步调切断长度。切断刀位置决定坯料长度,长度不对,后面所有工位全乱。用游标卡尺量切断后的坯料,长度公差控制在0.1毫米以内。
第二步调第一工位预镦。预镦是把坯料初步整形,为后续成型做准备。调整冲头行程,观察预镦后坯料的形状和尺寸。
第三步依次调后续工位。每个工位的成型量在工艺卡上有分配,调整时看产品逐步接近最终形状,最后一道工位决定最终尺寸。
第四步调顶出机构。顶出杆行程和力度要合适,顶出太早产品会卡在模具里,顶出太晚模具会打坏。
产品不满角:多为坯料长度不足、模具磨损或成型力不够,先查坯料重量,再查模具。
产品弯曲:可能是线材本身弯曲大,或各工位对中性不好,调整送料轮的张力,检查模具对中。
头部裂纹:成型速度太快或润滑不足,降速、加润滑。
模具早期损坏:检查过载情况,坯料是否偏大,送料是否稳定。
还有一个容易忽略的点:冷镦机的行程速度。速度调得太高,金属来不及流动,产品容易出现折叠和裂纹;速度太低,效率上不去。不同材料有合适的成型速度,铝件可以快,合金钢要慢,经验值参考工艺卡。
调好机先打十几件试件,测量关键尺寸,用通止规或卡尺验证,合格后填调机记录:模具型号、调机参数、试件尺寸。首件确认制度一定要执行,避免批量生产才发现尺寸不对。
冷镦调机是经验和数据的结合,把每次调机的参数记下来,同规格产品再次生产时直接套用初值,能省下大量调机时间。
调机过程要记录:换线产品、模具装换、参数调整、首件确认结果,写清楚才能交接给当班操作工。常见问题是调机师傅调好了,操作工不知道参数动了哪里,操作中参数被改回去,产品就不合格了。建议每台冷镦机配调机记录本,参数调整有据可查。另外,调机完成后要做首件+第二件、第三件连续确认,确认尺寸稳定了再批量生产,防止调机时"首件碰巧合格"。
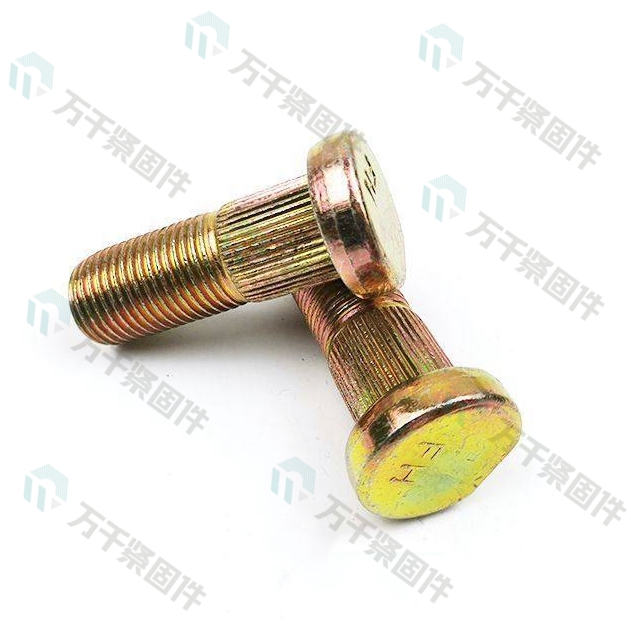
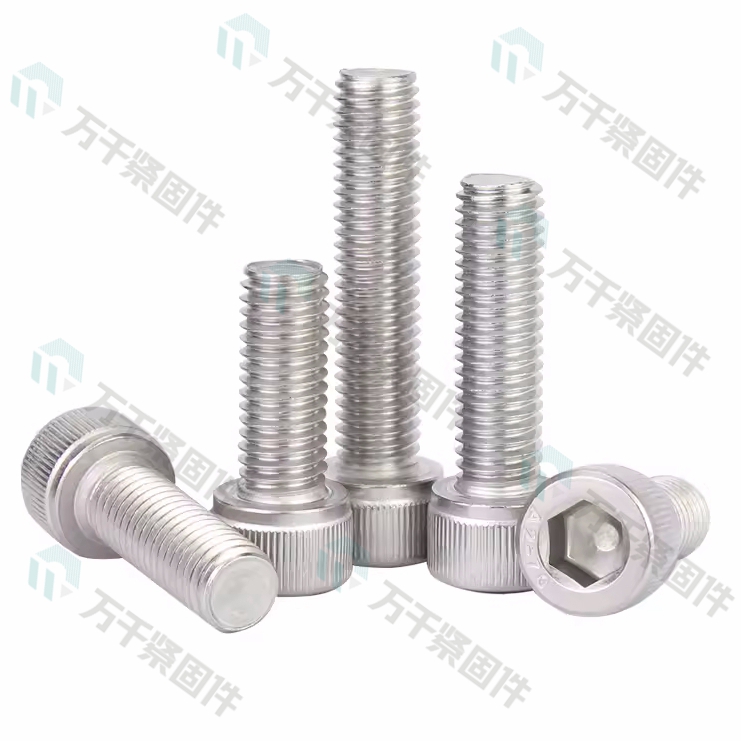
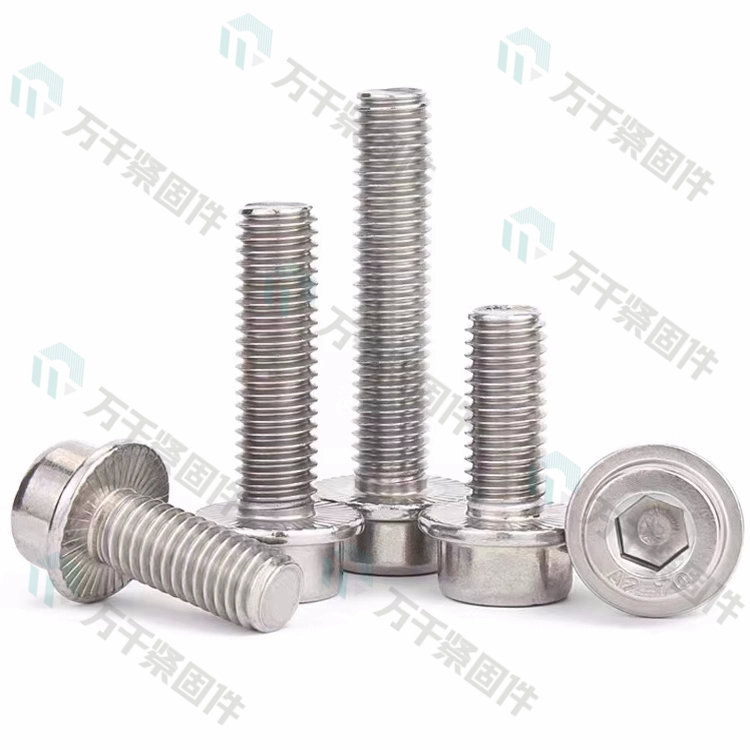
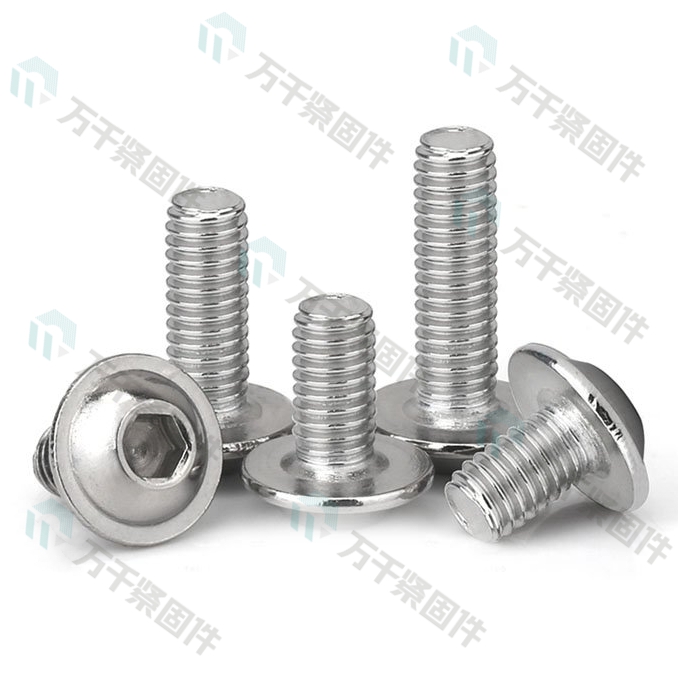
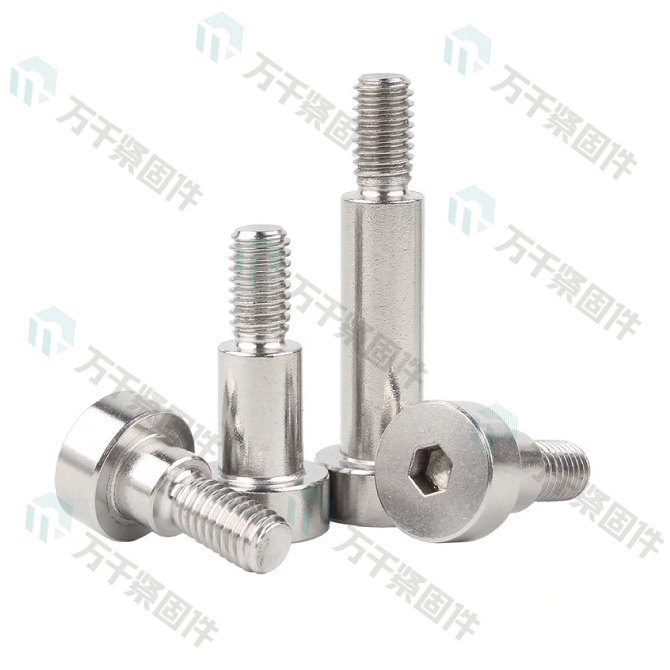
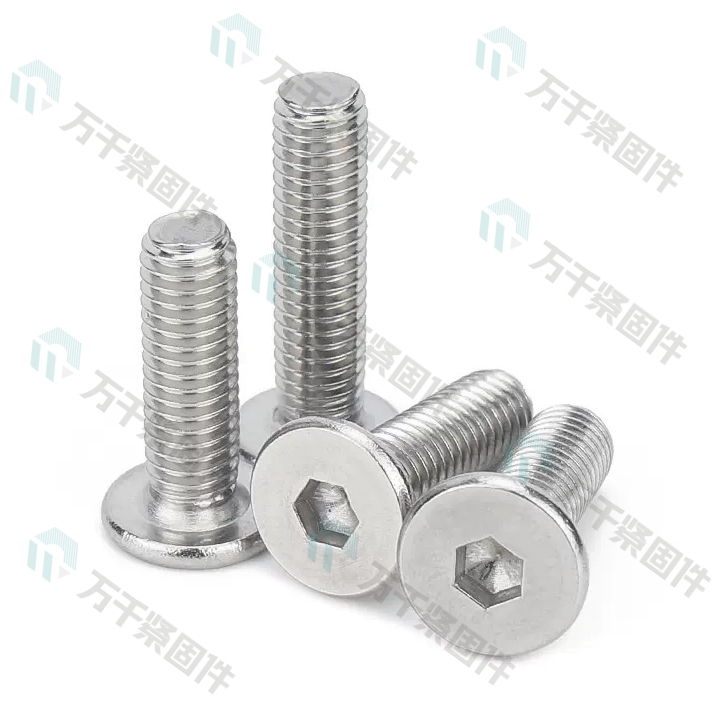
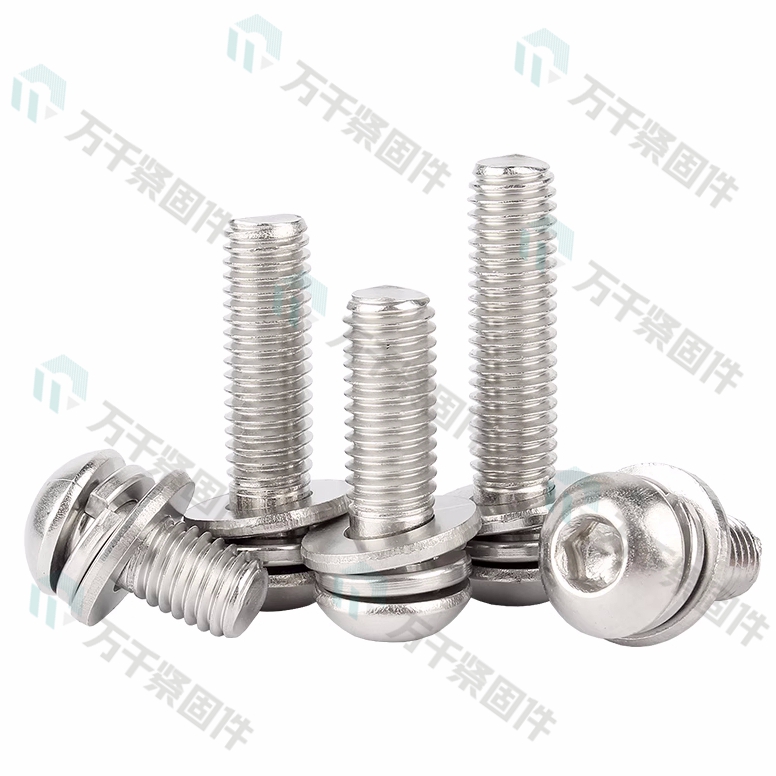
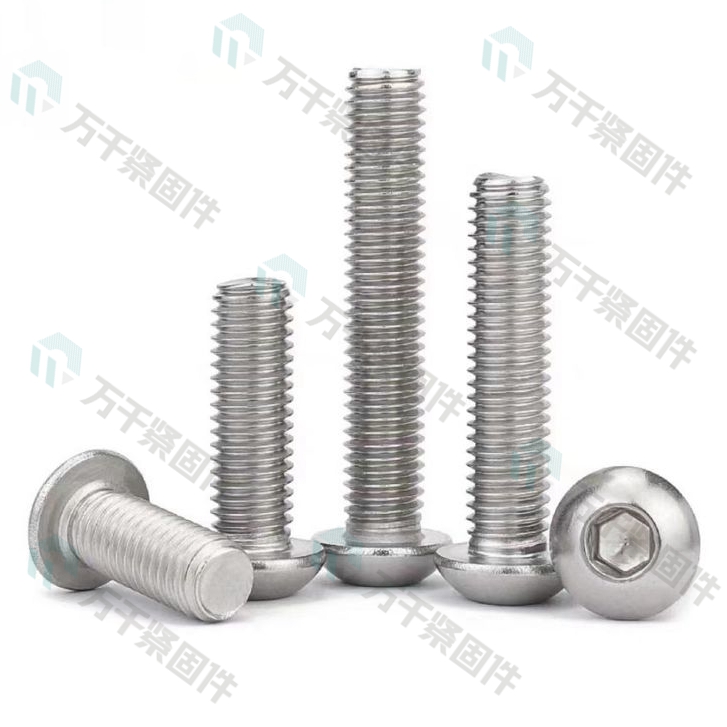
万千紧固件专业生产各类冷镦紧固件,多工位冷镦设备齐全,欢迎联系。
Copyright Reserved 2009-2022 苏州万千工品科技有限公司 版权所有

 QQ客服