发布时间:2026-11-11 14:38:49 人气: 来源:
冷镦螺栓头部出现裂纹,是最让人头疼的质量问题之一。头部是螺栓受力最关键的部位,一旦有裂纹,装上去就可能断裂,引发安全事故。今天专门讲螺栓头部裂纹的产生原因和预防办法。

冷镦螺栓头部裂纹常见三种:头部折叠裂纹、头部开裂、头杆过渡处裂纹。
头部折叠裂纹是表面金属被翻卷进内部形成的,外观像一条细线,深挖下去是闭合缝,受力时从这里开裂。
头部开裂是成型时应力过大,金属承受不了,头部边缘直接裂开,多发生在高强度材料和变形量大的产品上。
头杆过渡处裂纹发生在头部和杆部连接处,这个地方是应力集中区,成型时金属流动剧烈,容易出问题。
第一,材料问题。线材表面有裂纹、折叠、划伤等原始缺陷,冷镦时这些缺陷被放大。线材进场检验不能省,表面缺陷要在冷镦前发现。
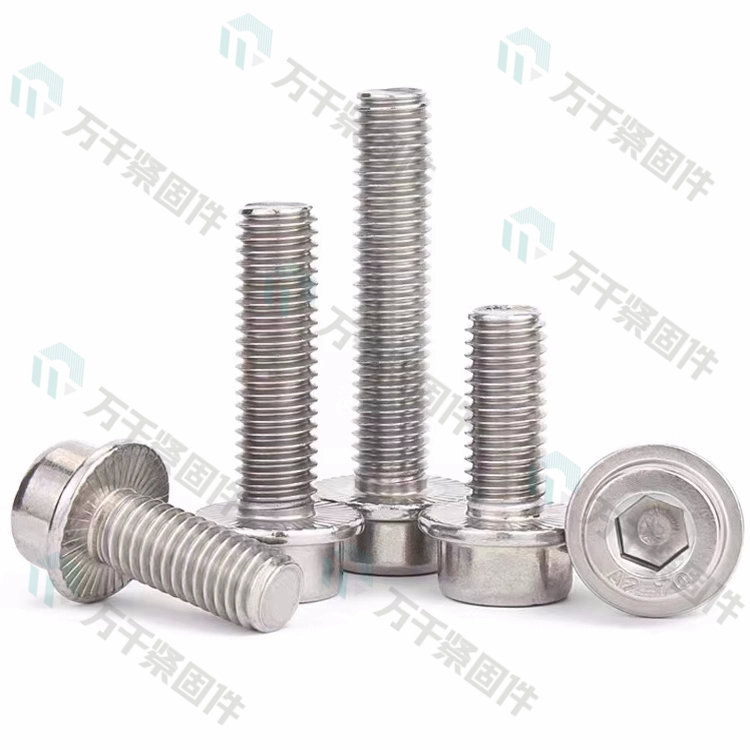
第二,变形量过大。一次成型变形量太大,金属承受不了,特别是头部直径比杆径大很多的产品,如法兰面螺栓、大六角头螺栓。解决思路是增加工位、分步成型,让金属逐步变形。
第三,坯料长径比不当。坯料太短,头部成型时金属流动空间不足,容易折叠;太长,头部容易产生纵向裂纹。
第四,模具问题。模具圆角太小、型腔设计不合理、模具表面粗糙,都会诱发裂纹。冲头端面形状对头部金属流动影响很大。
第五,润滑不足。金属流动不顺畅,局部堆积,形成折叠和裂纹。
第六,材料硬度偏高。线材硬度超差,塑性下降,成型时开裂。合金钢冷镦前要确认球化退火质量。
一是控制线材质量:抽检直径、硬度、表面缺陷,保证球化组织和硬度均匀。
二是优化工艺:头部直径比杆径大的产品,采用多工位分步成型,第一步预镦引导金属流向,后续工位逐步整形;控制坯料长径比在合理范围。
三是检查模具:模具圆角、型腔光洁度、冲头形状定期检查,磨损及时修复。
四是保证润滑:冷镦油足量均匀,油品质量过关。
五是首件和过程检验:首件做磁粉探伤或酸洗检查,生产过程中按频次抽检,发现裂纹苗头立即停机。
头部裂纹问题,预防比补救重要得多。裂纹一旦出现,返工基本不可能,只能报废。把材料、模具、润滑、工艺四道关把住,头部裂纹的发生率能压到很低。
头部裂纹检验是冷镦螺栓出厂前的必要环节:大批量生产用磁粉探伤或荧光探伤,小批量可以目视+放大镜初步检查,抽样做金相检验。重点检查部位是头部棱角、R角过渡处和头杆交界,这些位置应力集中、折叠风险高。检验发现裂纹的产品要隔离报废,同时追溯同批次产品。头部裂纹是"防重于治"的缺陷:模具抛光到位、材料表面干净、工艺参数合理,裂纹就很少发生。
万千紧固件专业冷镦紧固件制造,头部成型工艺成熟,欢迎联系。
Copyright Reserved 2009-2022 苏州万千工品科技有限公司 版权所有

 QQ客服